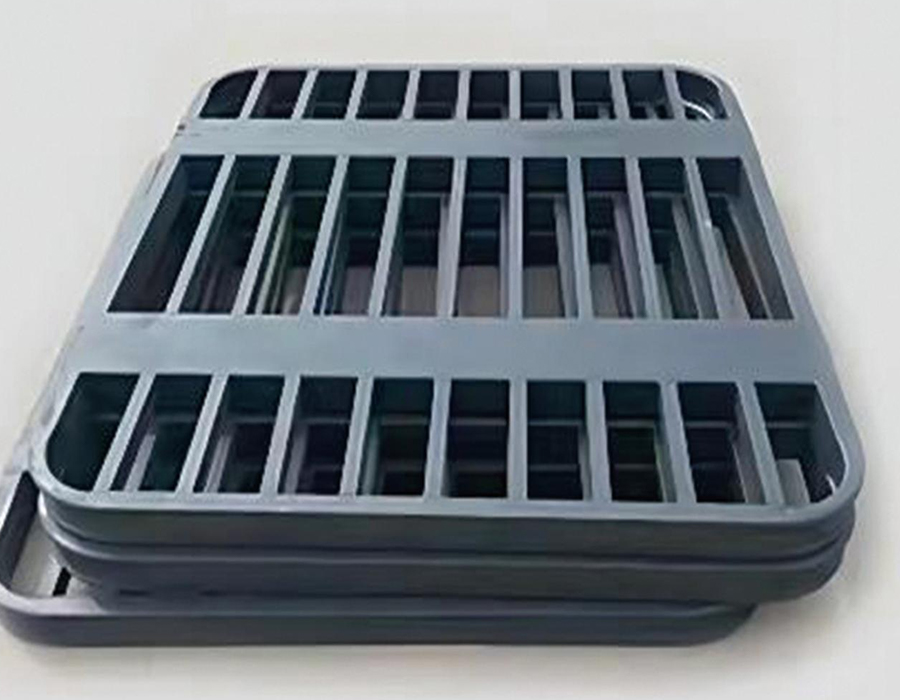
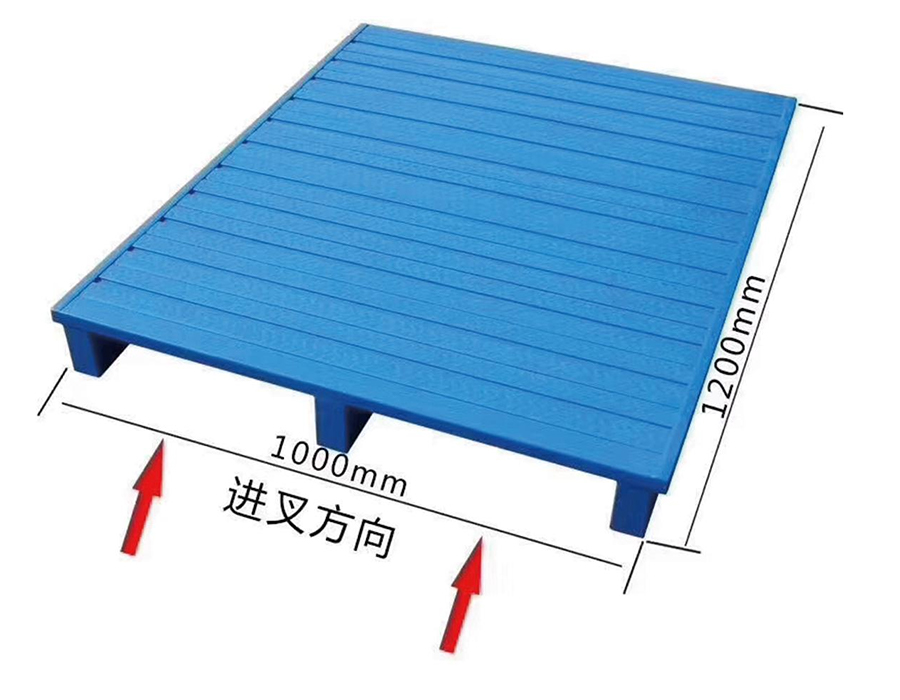
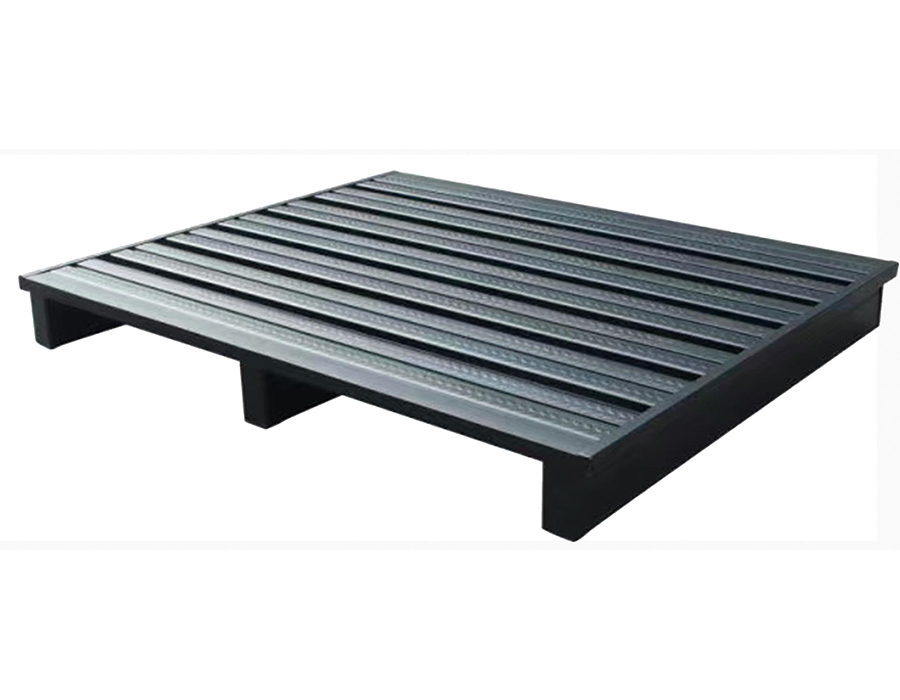
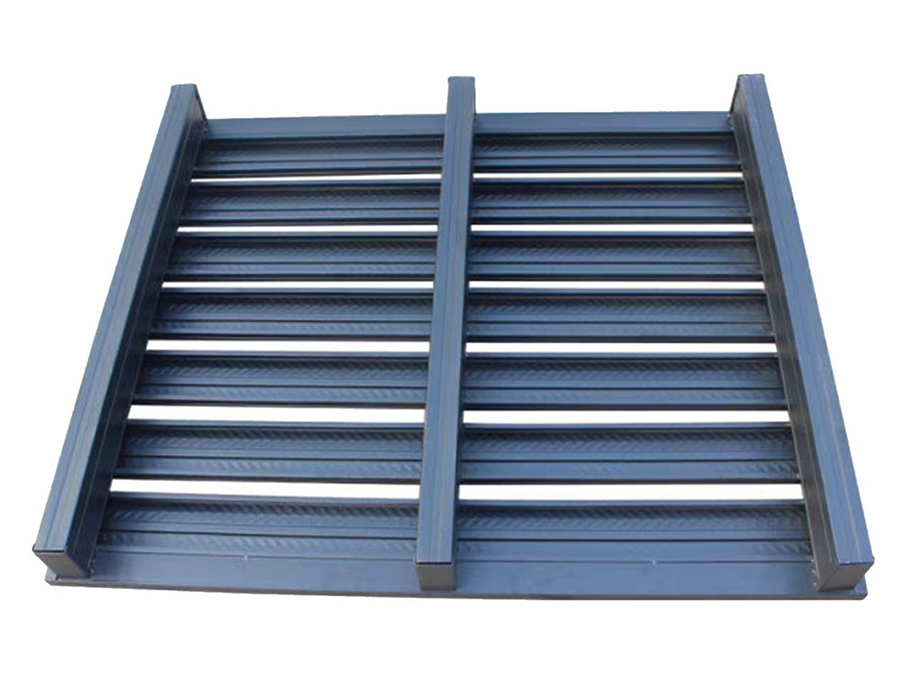
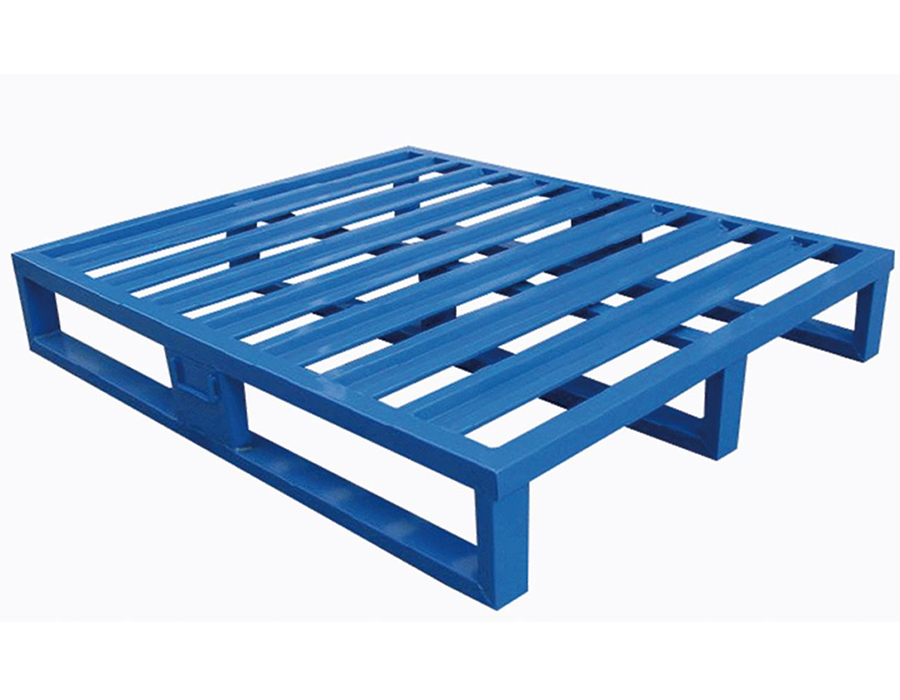
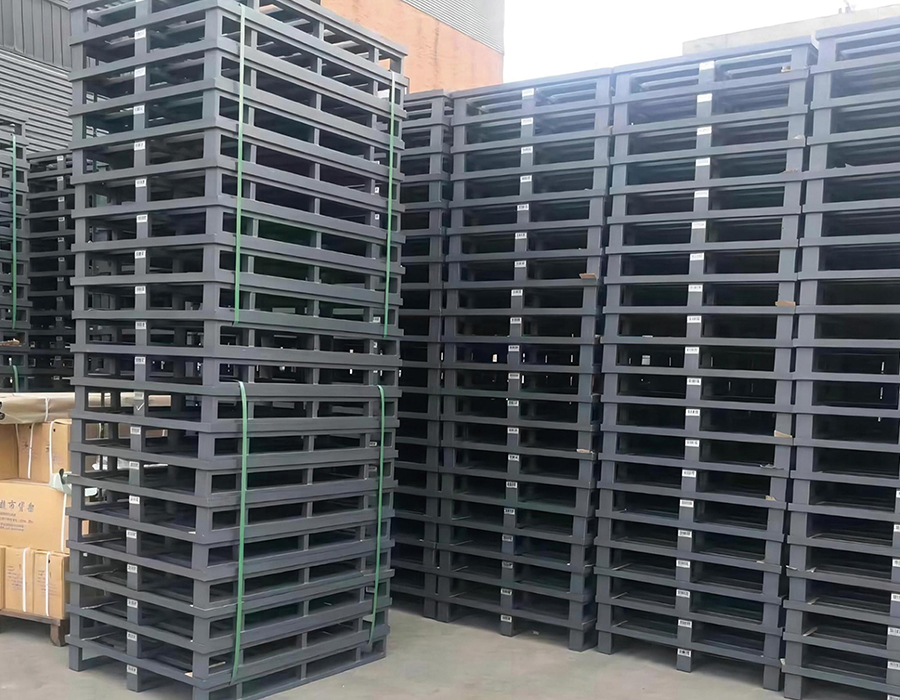
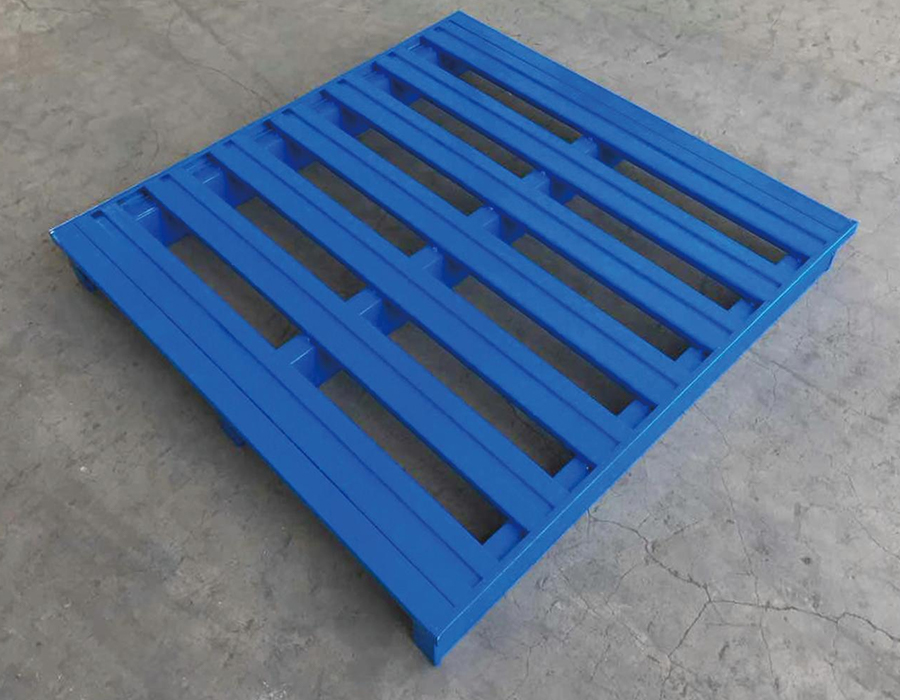
Metalpaller er fremstillet af konstruktionsstål eller galvaniseret stålplade, der leverer en statisk belastningskapacitet på 5 tons pr. enhed, en levetid, der er tre gange så lang som plastpaller og ti gange så lang som for træalternativer, og en betydeligt lavere samlede ejerskabsomkostning under de intensive, højfrekvente mekaniske håndteringsforhold i industrilager.
Standardfoden på 1.000 x 1.200 x 125 mm er fuldt ud kompatibel med almindelige reolsystemer og gaffeltruckspecifikationer. Den skridsikre dækoverflade forhindrer lastforskydning under håndtering, og gaffeltruckens indgangsdesign understøtter fire- eller tovejsindgang for at rumme en bred vifte af håndteringsudstyrskonfigurationer.
Overlegen stålstivhed og overfladefinish af høj kvalitet leverer en bærende ydeevne og anti-skridegenskaber, der overgår sammenlignelige konkurrerende produkter af tilsvarende materialekvalitet, med alsidig kompatibilitet på tværs af gulvstabling, reolopbevaring og transportrotationsapplikationer for en lang og pålidelig levetid.
Udbredt på tværs af tung produktion, kemikalier, stålproduktion, bilmontering og store logistikfaciliteter — det foretrukne valg til automatiserede højlager og mekaniserede operationer, hvor palleholdbarhed og laststabilitet under gentagen højfrekvent håndtering er ikke-forhandlingskrav.
Forestil dig et lager i slutningen af en vagt: paller med færdigvarer venter i modtagepladsen,...
Læs mereNår en gaffeltruck taber en hel palle ned på en reolbjælke, får strukturen mere end statisk væ...
Læs mereAnhui Huijian Intelligent Equipment Co., Ltd. bød for nylig velkommen til en delegation af repræs...
Læs mereHvorfor formstativ er et kerneværktøj til arbejdsflow I ethvert produktionsmiljø, der er...
Læs mereHvad er Light-Duty Boltless Reoler? Lette boltløse reoler er en type opbevaringsreol des...
Læs mereStabelbare stålpaller er fremstillet ved hjælp af en af tre primære konstruktionstilgange - stemplet dæk med svejsede rørben, fuldt svejset strukturel ramme med net- eller gitterdæk og rulleformet profilsamling med boltede eller svejsede forbindelser. Hver metode producerer en forskellig intern lastbane, som har direkte konsekvenser for, hvordan punktbelastninger fra gods, gaffeltrucktænder og stablingskræfter overføres gennem pallestrukturen.
Stemplede dækpaller koncentrerer spændingen ved krydset mellem den flade dækoverflade og bensøjlerne. Under høje punktbelastninger - såsom en maskinbase eller en motorblok, der hviler på et lille fodaftryk - kan stemplede dæk udvikle spændingsbrud omkring bensvejsningszonen, hvis dækstålmåleren er utilstrækkelig til anvendelsen. En minimum 3,0 mm dækprofil med kontinuerlig perimetersvejsning til benrammen er den praktiske tærskel for mellem- til tung industriel brug. Fuldsvejste konstruktionsrammepaller fordeler belastningen mere jævnt gennem selve rammeelementerne, hvilket gør dem mere tolerante over for excentrisk belastning. Net- eller gitterdækket i disse designs er primært en produktstøtteoverflade snarere end et strukturelt element, hvilket betyder at vælge den korrekte maskeåbningsstørrelse betyder noget for små eller uregelmæssigt formede varer, der kan deformeres ind i eller falde gennem store åbninger.
Rulleformede profilsamlinger tilbyder det bedste styrke-til-vægt-forhold, når profilgeometrien er velkonstrueret - en løbegang med hatte- eller kassesektion opnår høj bøjningsstivhed med mindre stål end en tilsvarende flad plade. Hos Huijian fokuserer vores R&D-center specifikt på profiloptimering for lagerudstyr, og den samme tekniske logik, som anvendes på vores reolbjælkedesign, informerer om, hvordan vi nærmer os strukturel effektivitet i stålpallekonstruktion.
Stablemekanismen er den funktion, der adskiller stålpallefamilier mest fra hinanden, og valget mellem faste, aftagelige og sammenklappelige stolpesystemer har betydelige driftsmæssige konsekvenser, der rækker langt ud over lagerhøjden.
Faste hjørnestolper er permanent svejset til pallerammen og giver den højeste stablingsstivhed. De er det passende valg, når stablingshøjden er ensartet, varer altid stables til det samme belastningsmønster, og pallerne håndteres udelukkende med gaffeltruck - fordi faste stolper ikke kan fjernes til rede, når de er tomme, genererer de betydelige returlogistikomkostninger. En stak af fire lastede paller med fast stolpe optager samme gulvareal som en enkelt palle; en stabel med fire tomme paller med fast stolpe optager også det samme gulvareal, men kræver betydeligt mere lodret plads end et tilsvarende sammenklappeligt eller aftageligt stolpesystem, der returneres fladt. I en højvolumen operation, hvor hundredvis af tomme paller cykler tilbage gennem en forsyningskæde, oversættes denne forskel i tomme stablingstæthed direkte til lastbilens udnyttelsesgrad og transportomkostninger.
Aftagelige stolper sættes ind i hjørnefatninger på palledækket og er sikret med stiftlåse, friktionsclips eller boltkraver. Når de er adskilt, kan palledækket og stolperne stables fladt, hvilket reducerer den tomme højde af en stabel med fire enheder fra ca. 1600-1800 mm til under 400 mm - en 75-80% reduktion af lodret opbevaringsplads til tømmer. Afvejningen er ledstivhed: post-to-socket-forbindelsen introducerer en grad af bevægelse, der reducerer den samlede stablingsstabilitet, især under laterale kræfter under transport. Angivelse af stolpefatninger med en minimumsindgrebsdybde på 60 mm og en positiv låsemekanisme frem for friktionsfastholdelse alene mindsker denne risiko væsentligt.
Sammenklappelige stålpallesystemer bruger hængslede siderammer, der foldes fladt ned på bunden, når de er tomme. De tilbyder den bedste tomme returtæthed, men har mere komplekse hængselmekanismer, der er sårbare over for skader i hårde håndteringsmiljøer. Slid på hængsler er det primære langsigtede vedligeholdelsesproblem; specificering af hærdede stålhængselstifter og design til nem udskiftning af marken forlænger levetiden betragteligt. Til operationer, der både kræver stivhed i lastet stabling og effektiv tomretur, repræsenterer sammenklappelige systemer med forstærkede hængselsamlinger det bedste tekniske kompromis.
Den korrekte overfladebehandling til en metal paller afhænger i høj grad af driftsmiljøet - ikke kun lagerets indre, men hele den cyklus, pallen bevæger sig igennem, inklusive udendørs opstillingsområder, containerforsendelse, kølerum og enhver eksponering for kemikalier eller udvaskning. En behandling, der fungerer tilstrækkeligt i et tørt distributionscenter, kan mislykkes inden for måneder i et fødevareforarbejdnings- eller kystlogistikmiljø.
| Behandling | Typisk tykkelse | Saltspraymodstand | Egnede miljøer | Nøglebegrænsninger |
| Elektrostatisk pulverlak | 60-100 µm | 500-800 timer | Indendørs tør/let fugtighed | Spåner på stødkanter; dårlig gendannelse af ridser |
| Varmgalvanisering | 45–85 µm zink | 1500-2000 timer | Udendørs, kølerum, opvask | Dimensionel tolerance variation; tungere |
| Elektrogalvaniseringsforsegler | 8–15 µm zinkforsegler | 300-500 timer | Indendørs moderat luftfugtighed | Tyndere zinklag; begrænset udendørs egnethed |
| Epoxy Primer Topcoat | 120–180 µm i alt | 800-1200 | Kemisk eksponering, tilstødende fødevarer | Højere ansøgningsomkostninger; kræver sprængningsforberedelse |
| Bare stål (olieret) | — | <100 timer | Kun kortvarig indendørs brug | Ruster hurtigt; uegnet til de fleste logistikbrug |
En ofte overset faktor er kant- og svejsesømmebehandling. Skærekanter og svejsezoner er de første steder, hvor korrosion starter, fordi belægningsvedhæftningen er svagest ved skarpe vinkler og varmepåvirkede zoner. Angivelse af en minimumsbelægningstykkelse ved kanter - typisk kræver, at mindst 60 % af den flade overflades tykkelse forbliver efter påføring - og at sikre, at svejsesprøjt er slibet med jorden før behandling, er kvalitetsindikatorer, der adskiller holdbare paller fra dem, der viser rustpletter inden for det første driftsår.
Stålpalletandslommedimensioner er ikke standardiseret på tværs af industrien, og uoverensstemmelser mellem pallelommegeometri og gaffeltrucktænderdimensioner er en væsentlig kilde til driftsskader og håndteringsineffektivitet. De primære dimensioner, der skal specificeres, er lommeåbningens bredde og højde, tandkanalens længde (dybden ind i pallen) og afstanden mellem toppen af tænderne og undersiden af dæksfladen.
Standard gaffeltrucks bruger typisk tænder, der er 100-125 mm brede og 35-45 mm tykke. En tandlomme med en indvendig bredde på 130 mm og en indvendig højde på 50 mm giver tilstrækkelig frigang til ind- og udstigning uden for stort sidespil, der ville tillade pallen at flytte sig under løft. Imidlertid har reachtrucks - almindeligvis brugt i smalle gangs reolmiljøer - ofte bredere tandafstand og forskellige tandprofiler. Når stålpaller er beregnet til brug på tværs af en blandet flåde af håndteringsudstyr, forhindrer design af lommer til den bredere trucktændegeometri i stedet for modvægtstænderne det almindelige problem med reachtrucktænder, der teknisk går ind i lommen, men kommer i kontakt med lommens sidevægge under belastning, hvilket belaster lommerammen i stedet for at understøtte belastningen på tænderne.
Fire-vejs indgangspaller - hvor tandlommer løber i begge akser - introducerer en strukturel kompleksitet: krydslommeskæringen reducerer dækstøtten i pallens midterzone, som netop er der, hvor bøjningsmomenterne er højest under ensartet fordelte belastninger. Velkonstruerede 4-vejs indgangsstålpaller kompenserer med en forstærket midterryg, der løber mellem lommekrydsene. Inspicering af, om denne forstærkning er til stede, er et hurtigt felttjek, der adskiller strukturelt forsvarlige 4-vejs paller fra dem, der vil udvikle dæksag efter moderat brug.
En almindeligt misbrugt antagelse ved stabling af stålpaller er, at den nominelle dynamiske belastning pr. palle gælder ligeligt for hver enhed i en stak. I virkeligheden bærer bundpallen i enhver stablet søjle kumulative belastninger fra alle enheder over den - og den måde, hvorpå disse belastninger overføres gennem stablestolperne eller rammerne, introducerer spændingskoncentrationer i hjørnezonerne, der kan overskride dækkets punktbelastningstolerance, selv når den samlede vægt er inden for bedømmelsen pr. palle.
Overvej en fire-høj stak paller, der hver er læsset til 800 kg. Den nederste palle bærer 3.200 kg overlejret last, der overføres fuldstændigt gennem fire hjørnestolper-kontaktpunkter. Hvis hvert kontaktareal er 50×50 mm, er det nominelle lejetryk ved hvert kontaktpunkt 3.200 kg ÷ 4 kontaktpunkter ÷ 0,0025 m² = 3.200 kPa — et godt stykke over, hvad de fleste lagergulvbelægninger og nogle betonblandinger kan tåle uden overfladeskader og en betydelig koncentreret belastning på bundzonen pallens hjørne. Dette er grunden til, at stablingsbelastningsværdier i velrenommerede specifikationer er angivet separat fra enkelt-enhedsbelastningsklassificeringer, og hvorfor stablingskapacitetstallet normalt er lavere pr. enhed end enkeltlags belastningsværdien.
Når du planlægger stablingskonfigurationer, skal du altid indhente producentens angivne stablingsbelastning - ikke den dynamiske belastning pr. hylde - og anvende en sikkerhedsfaktor på mindst 1,25× for miljøer, hvor stakken kan opleve mindre påvirkninger fra forbipasserende gaffeltrucks eller vibrationer fra nærliggende maskiner. Vores tekniske team hos Huijian giver stablingskonfigurationsvejledning som en standarddel af produktspecifikationsprocessen, og hjælper kunder med at undgå overstablingsscenarier, der ville kompromittere både palleintegritet og gulvsikkerhed.
Stålpaller har en teoretisk levetid, der er mange gange så lang som træalternativer, men for at opnå denne lang levetid kræver det en struktureret inspektions- og vedligeholdelsesprotokol frem for run-to-fail-drift. De mest almindelige fejltilstande i langtidsholdbare stålpaller er forudsigelige og detekterbare i god tid, før de forårsager belastningsfald eller håndteringshændelser.
Etablering af et palle-id-mærkningssystem - selv et simpelt stemplet nummer på hver enhed - gør det muligt at binde vedligeholdelsesregistreringer til individuelle paller, hvilket gør det muligt at identificere højfejlsenheder tidligt og undersøge, om årsagen er en fabrikationsfejl, en specifik håndteringsstation eller en bestemt produkttype, der opbevares.
Vores professionelle team
Er klar til at støtte dig.


 Producenter af lagerreoler