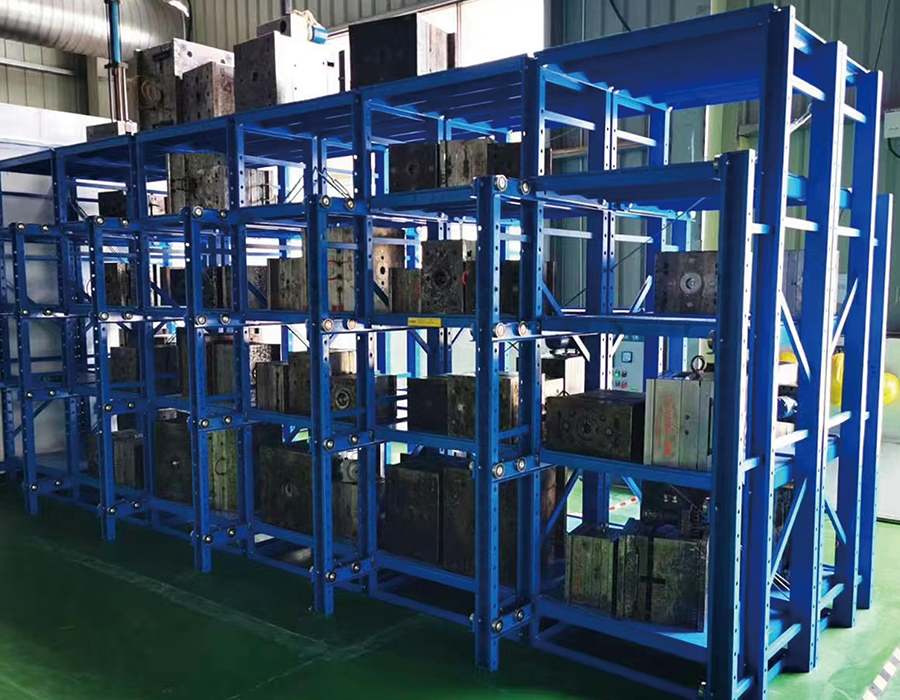
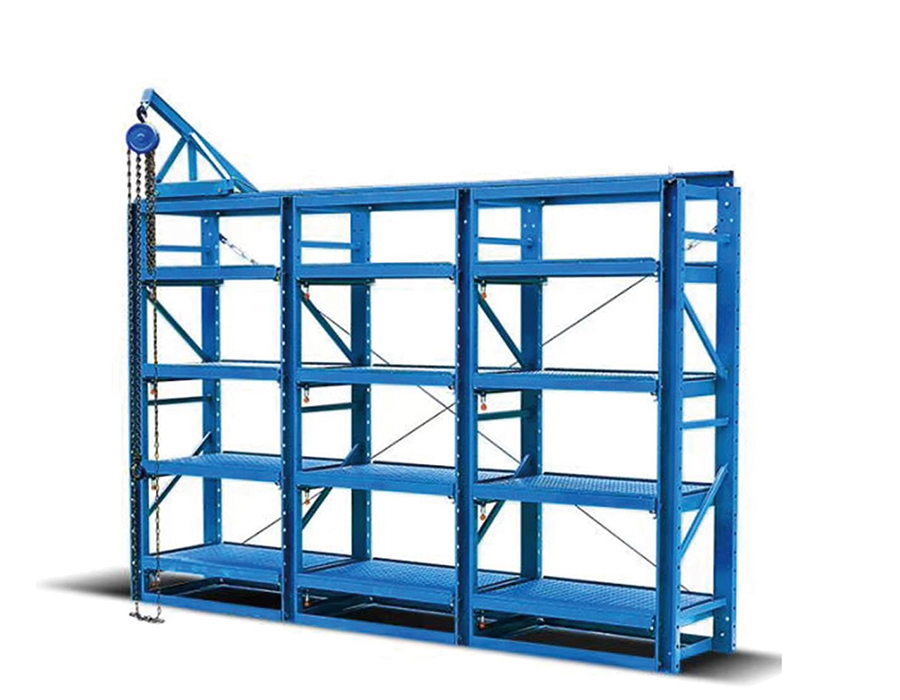
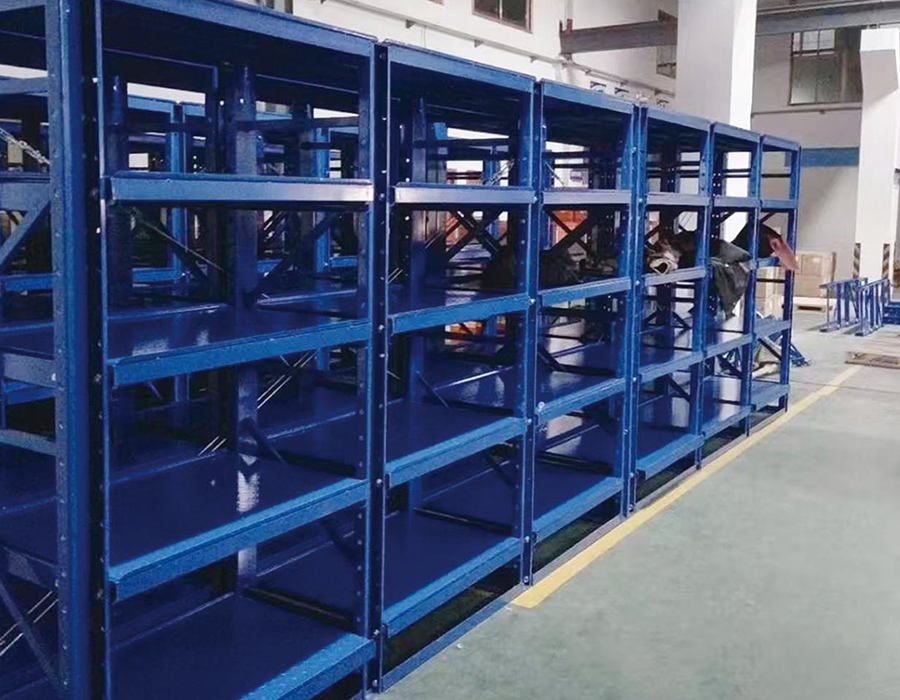
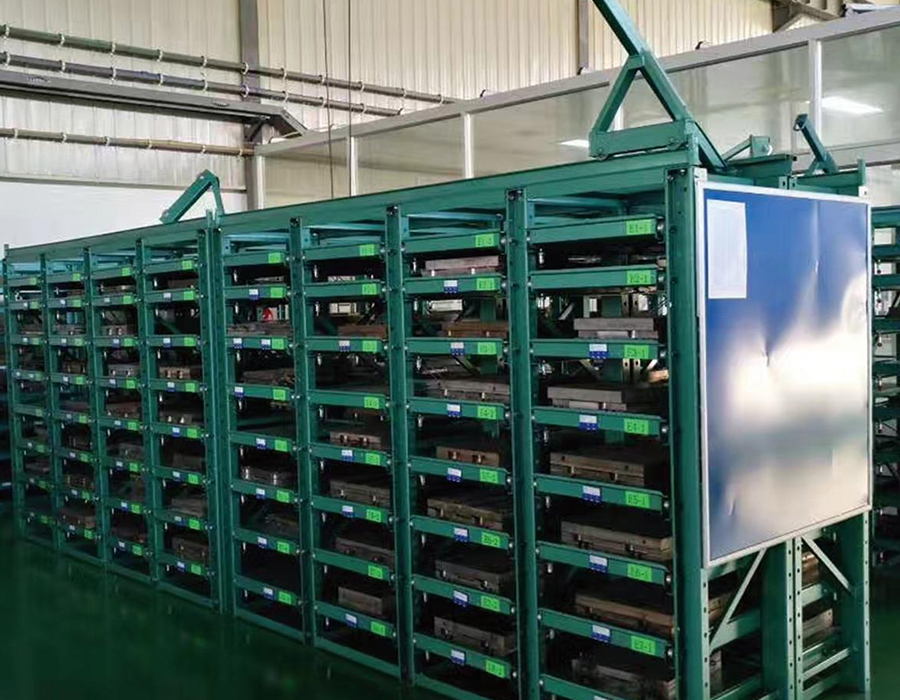
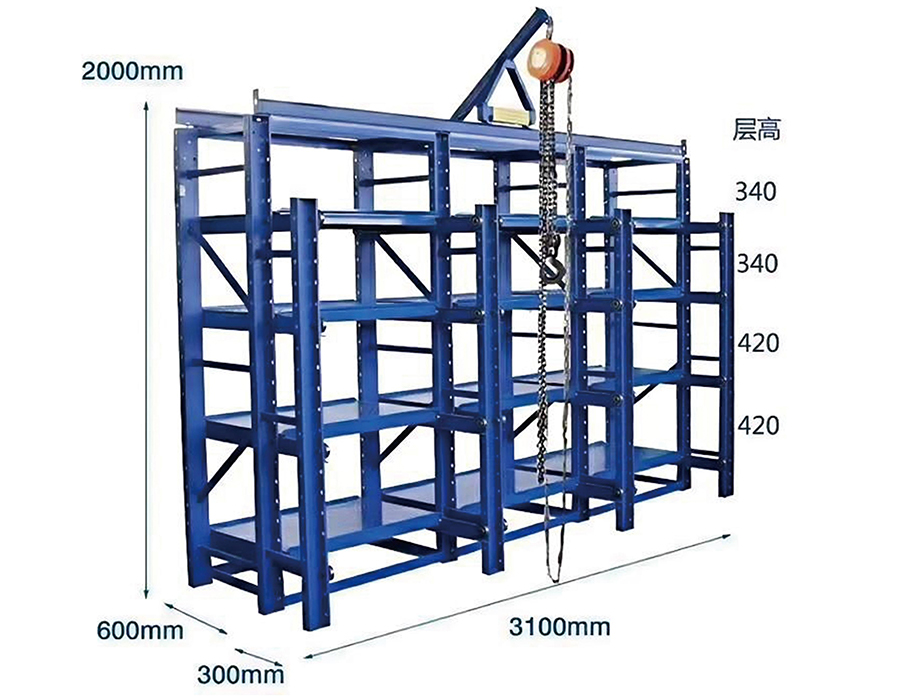
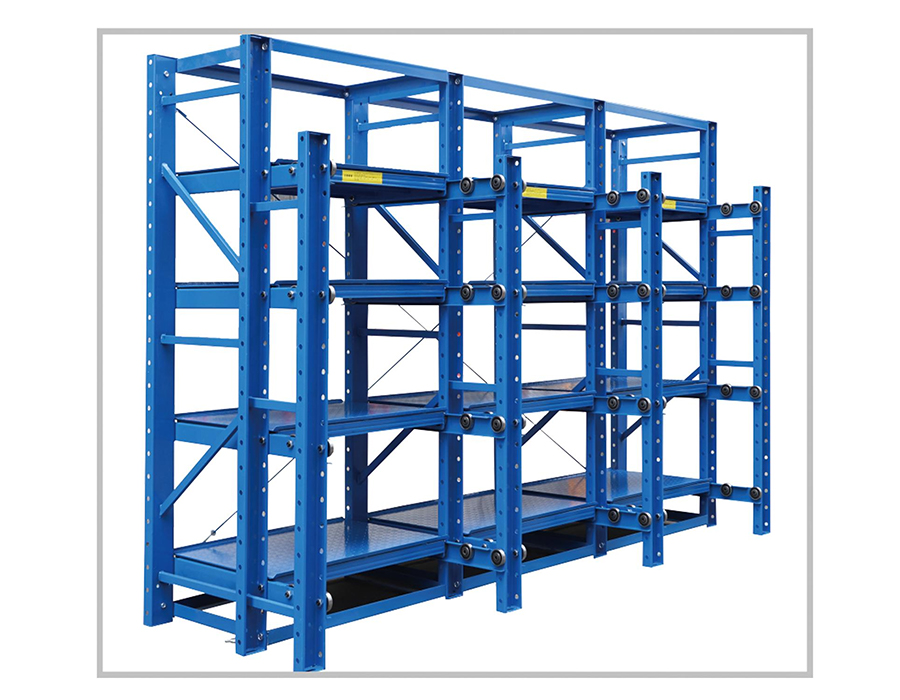
Skuffeformreoler er specialdesignede opbevaringssystemer til organiseret opbevaring, klassificering og genfinding af industrielt værktøj, tilgængelige i halvåbne og helt åbne konfigurationer, der passer til forskellige formdimensioner, vægte og adgangsfrekvenser på tværs af en bred vifte af produktionsmiljøer.
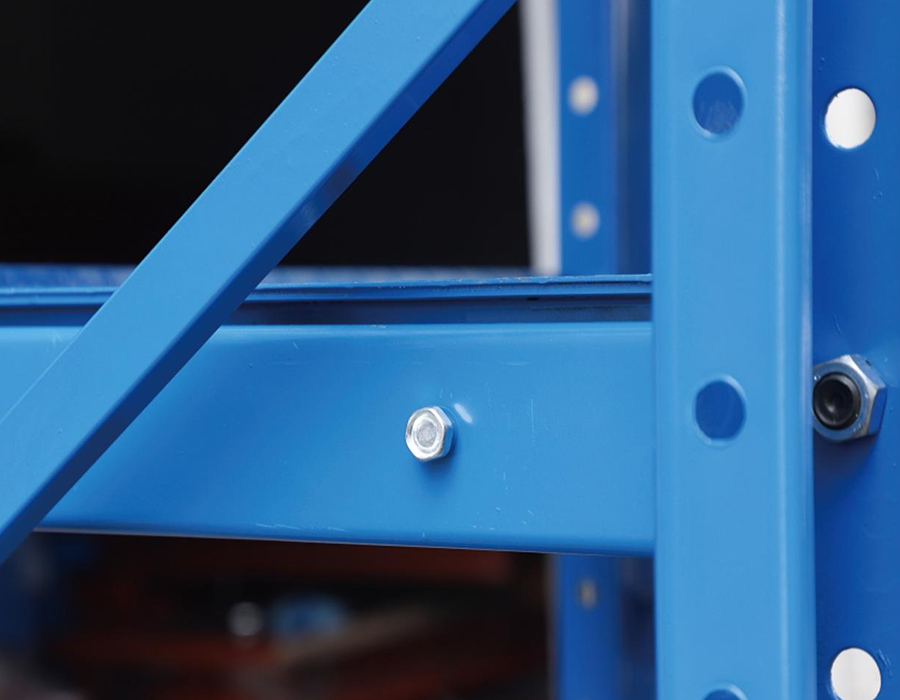
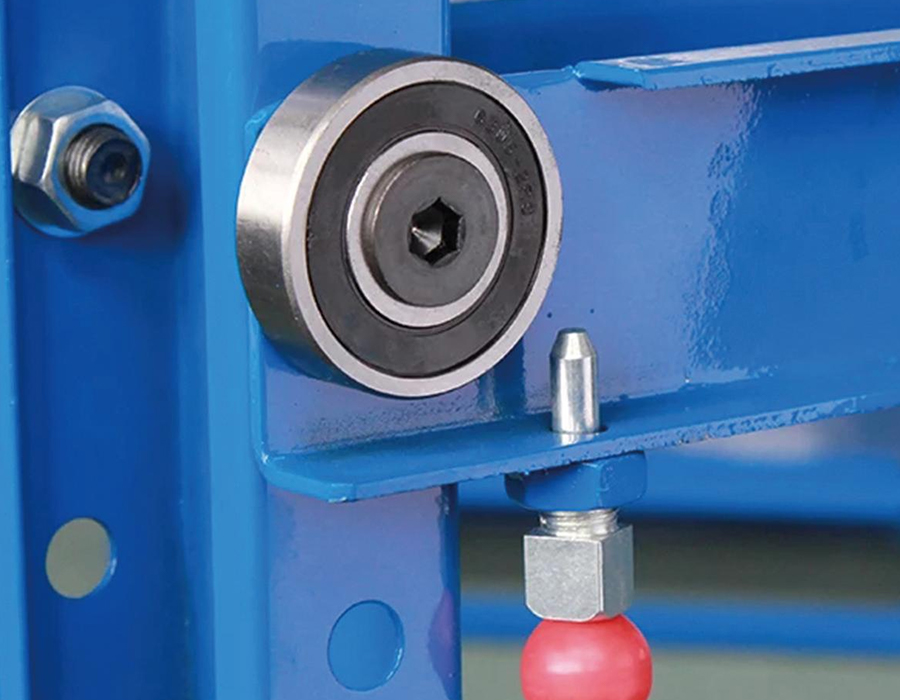
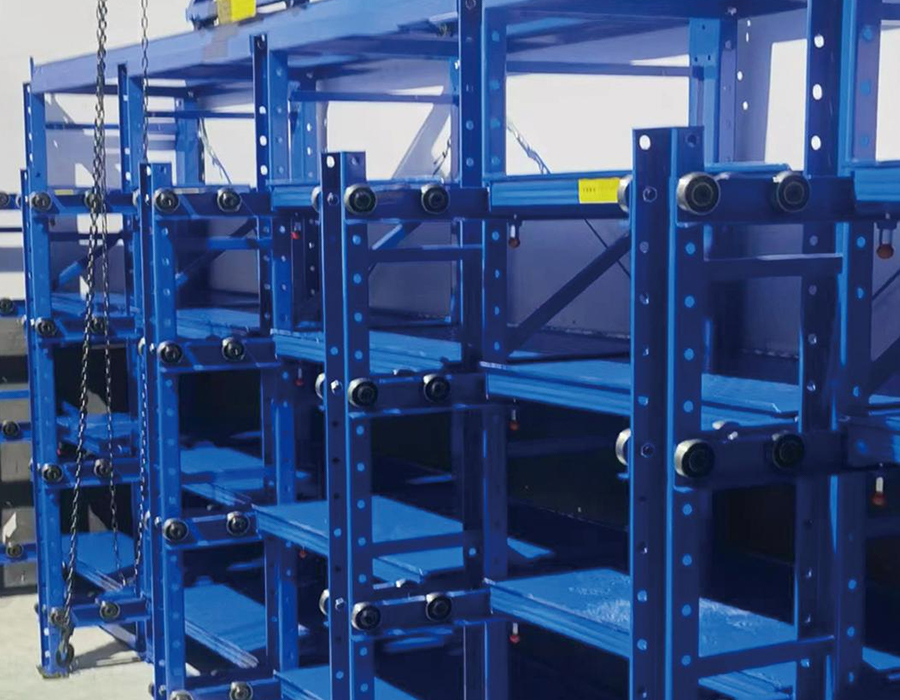
Den primære struktur består af højstyrke kanalstål eller koldvalsede stålstandere og tværbjælker med præcisionsskydemonterede skuffer for jævn og ubesværet betjening. Hver skuffe er udstyret med en positioneringssikkerhedslås og anti-udfaldsskruer for at opretholde formstabiliteten under opbevaring og forhindre skader forårsaget af utilsigtet forskydning.
Belastningskapacitet pr. skuffe varierer fra 200 kg til 3.000 kg; den fuldt åbne tunge model bærer 1.200 kg pr. skuffe og er forsynet med en integreret hejseanordning til lastning og afhentning uden traverskraner eller store gaffeltrucks. En sammenlåsningsmekanisme forhindrer strukturelt mere end én skuffe i at blive forlænget samtidigt, hvilket eliminerer risikoen for ustabilitet i tyngdepunktet forbundet med flere åbne etager.
Den rustbestandige, fugt- og støvhæmmende overfladebehandling beskytter lagret værktøj mod miljøforringelse. Primære applikationer omfatter mekanisk fremstilling, bilværktøj, sprøjtestøbning og elektronikproduktion - hvilket giver en målbar højere effektivitet for omskiftning af forme og lavere omkostninger til værktøjsslitage og skader.
Forestil dig et lager i slutningen af en vagt: paller med færdigvarer venter i modtagepladsen,...
Læs mereNår en gaffeltruck taber en hel palle ned på en reolbjælke, får strukturen mere end statisk væ...
Læs mereAnhui Huijian Intelligent Equipment Co., Ltd. bød for nylig velkommen til en delegation af repræs...
Læs mereHvorfor formstativ er et kerneværktøj til arbejdsflow I ethvert produktionsmiljø, der er...
Læs mereHvad er Light-Duty Boltless Reoler? Lette boltløse reoler er en type opbevaringsreol des...
Læs mereI en opbevaring kraftige skuffe-type formreoler , skuffeudvidelsesmekanismen er der, hvor de største tekniske krav er koncentreret - men det er den komponent, der oftest er underspecificeret i budgetindkøb. En formskuffe kan bære belastninger fra 500 kg til over 5.000 kg afhængigt af anvendelsen, og den skal forlænge denne belastning jævnt over en afstand på 600-1.200 mm uden sideværts afbøjning, ingen binding under excentrisk belastning og pålidelig drift over tusindvis af cyklusser. Disse krav kan ikke opfyldes ved at opskalere standard let-duty skuffeslidser.
De to dominerende udvidelsessystemtyper, der anvendes i industrielle formreoler, er rullelejeslæder i stål og profilerede styreskinnesystemer med recirkulerende kuglevogne. Rullelejeslæder bruger hærdede stålruller, der kører i koldformede kanaler - de er robuste, tolerante over for forurening og ligetil at vedligeholde, men deres bæreevne pr. breddeenhed er begrænset af rullekontaktspænding. For skuffer over 2.000 kg bliver et enkelt par rulleslæder upraktisk uden ekstremt store mellemrum, hvilket igen øger stativets samlede rumbredde. Profilerede styreskinnesystemer - i det væsentlige lineære bevægelsesskinner lånt fra maskinværktøjsteknologi - opnår meget højere dynamiske belastningsværdier i et smallere tværsnit, men de er mere følsomme over for fejljustering under installation og kræver renere driftsmiljøer for at opnå deres nominelle levetid.
Den kritiske specifikationsparameter er ikke kun statisk belastningskapacitet, men dynamisk belastningsværdi under gentagne forlængelsescyklusser. Et glidesystem vurderet til 3.000 kg statisk belastning kan have en udmattelseslevetid vurderet til kun 20.000 fuld-extension-cyklusser ved den belastning - hvilket i et formrum, der kører to skift dagligt, svarer til omkring to til tre år, før lejeudskiftning er påkrævet. Købere bør anmode om den dynamiske belastningscyklusvurdering og ikke udelukkende stole på det statiske kapacitetstal, når de sammenligner specifikationer for støbeforme af skuffetype.
Formvægt er næsten altid angivet som nettovægten af selve formenheden - kernen, hulrumsplader og ejektorsystemet. Denne figur er, hvad der vises på formkort, og hvad de fleste produktionsledere bruger, når de angiver lagerkrav. Imidlertid er den faktiske belastning, som et formstativ af skuffetypen skal bære, konsekvent højere end den nominelle formvægt, nogle gange med en betydelig margin, på grund af yderligere masse, der akkumuleres under opbevaringsforhold.
Flere faktorer bidrager i praksis til denne underoptælling:
En pålidelig designpraksis er at anvende en 1,25× faktor på den nominelle formvægt, når skuffekapaciteten specificeres, og at behandle det som den minimale arbejdsbelastning i stedet for den maksimale. Vores store opbevaring støbeforme af skuffetype er vurderet og testet ved deres deklarerede arbejdsbelastning med fuld sikkerhedsfaktorer anvendt - hvilket tager højde for de virkelige belastningsforhold, som nominelle formvægttal rutinemæssigt går glip af.
Overfladekonfigurationen af en formstativskuffe diskuteres sjældent i indkøbssamtaler, men det har en direkte indflydelse på skimmeltilstanden under opbevaring, nem håndtering og den tid, der kræves til at hente og forberede formen. En flad stålplade - den mest almindelige skuffeoverflade - er enkel at fremstille og generisk egnet, men det er ikke den optimale overflade for enhver formtype eller opbevaringsvarighed.
Fulddækkende flad plade giver maksimal kontaktflade og er velegnet til forme med flade, bearbejdede bundflader. Det centrale specifikationsproblem er overfladeplanhedstolerance: en skuffeplade, der afbøjes mere end 3-5 mm under fuld belastning, skaber en ujævn støttetilstand, der kan inducere spænding i formbundplader, der ikke er designet til trepunktsbelastning. Ribberne skal orienteres for at minimere afbøjning i midten af spændvidden under formens fodaftryk, hvilket kræver at kende formens massecentrum i forhold til skuffen, ikke kun dens samlede vægt.
Stållameller eller ristoverflader tillader kølevæske, skærevæske og skimmelsvamprester at dræne gennem skuffen i stedet for at samle sig på platformens overflade. Dette er især værdifuldt i faciliteter, hvor skimmelsvampe kommer ind på lager uden fuld rengøring. Den strukturelle afvejning er, at koncentrerede belastninger fra forme med lille fodaftryk hviler på individuelle stænger i stedet for at fordele sig over en plade, hvilket øger lokal spænding ved kontaktpunkterne og potentielt markerer bløde formoverflader, hvis stangstigningen er for grov.
Til faciliteter, der opbevarer højværdipræcisionsforme med snævre dimensionelle krav, kan skuffer udstyres med bearbejdede lokaliseringsblokke eller justerbare V-blokke, der registrerer formen i en defineret orientering. Dette forhindrer formen i at flytte sig under skuffeudvidelsen - en reel risiko med tunge forme på glatte flade plader - og sikrer, at løfteudstyr kan gå i indgreb med formløftepunkterne konsekvent uden at flytte. De ekstra fabrikationsomkostninger ved lokalisering af funktioner inddrives typisk inden for det første år gennem reduceret håndteringstid og elimineret geninspektion efter lagerinduceret bevægelse.
En fuldt udtrukket skuffe med en 3.000 kg form repræsenterer et af de højeste lokale belastningskrav i ethvert lagersystem. Udkragningsmomentet, der genereres ved fuld forlængelse - produktet af formens vægt og forlængelsesafstanden fra forsiden af stativet - skal modstås fuldstændigt af skuffeføringssystemet og overføres tilbage til stativrammen gennem glidemonteringsstrukturen. Hvis denne belastningsvej afbrydes af et styrefejl, en monteringsboltskæring eller en svejserevne, er konsekvensen pludselig ukontrolleret nedstigning af den fulde skuffevægt.
Racksystemer designet uden strukturel redundans er afhængig af integriteten af en enkelt belastningsvej gennem forlængelsesmekanismen. Tilføjelse af redundans betyder indbygning af sekundære støtteelementer, der kun griber ind i en fejlhændelse, hvilket forhindrer katastrofalt fald uden at være aktiv under normale driftsforhold. De mest praktiske redundansforanstaltninger, der anvendes i kraftig skuffe-type formstativdesign omfatter:
Angivelse af redundansfunktioner tilføjer omkostninger - typisk 12-18 % til skuffemekanismens omkostninger - men dette er det passende sammenligningsgrundlag, ikke de samlede rackomkostninger. I modsætning til ansvar og driftsforstyrrelser af en skimmelsvampehændelse, der involverer værktøj til en værdi af hundredtusindvis af yuan, er ingeniørinvesteringen ligetil at retfærdiggøre.
Effektivitet til identifikation og genfinding af skimmelsvampe er en tilbagevendende operationel flaskehals i faciliteter, der opbevarer mere end 30-50 forme, selv når det fysiske lagersystem er godt designet. Skuffetypens formstativs iboende fordel - at hver form optager sin egen dedikerede skuffe, der kan trækkes ud og inspiceres individuelt - realiseres kun fuldt ud, når identifikationssystemet tillader den korrekte skuffe at blive placeret uden at åbne flere skuffer sekventielt.
Fysisk mærkning er basislinjen: en etiketholder monteret på forsiden af hver skuffe, synlig, når man nærmer sig stativets sidegang. Det praktiske krav er, at etiketter skal forblive læselige i formrumsmiljøet - olietåge, fugt og lejlighedsvis stød gør papiretiketter i plastikholdere upålidelige efter seks til tolv måneder. Indgraverede tags i rustfrit stål eller anodiserede aluminiumsplader med lasermærket indhold er den passende specifikation for miljøer med regelmæssig eksponering for kølevæske eller slipmiddel.
RFID-integration på skuffeniveau anvendes i stigende grad i faciliteter, der håndterer forme med korte produktionscyklusser og hyppige skift. Et RFID-mærke, der er indlejret i eller fastgjort til skuffens frontflade, aflæses af en fast antenne ved rack-gangen eller en håndholdt læser, der forbinder den fysiske skuffeplacering til formhåndteringsdatabasen uden manuel scanning. Det vigtigste integrationskrav er, at RFID-tag-positionen skal forblive konsistent på tværs af alle skuffer i systemet - variation på mere end 20-30 mm fra antennens læsezonecenter reducerer læsepålideligheden i højmetalmiljøer, hvor signalrefleksion allerede er en udfordring. Med vores interne R&D-kapaciteter og skuffefremstilling, der kan tilpasses, er vi i stand til at designe RFID-kompatible skuffefronter med standardiserede taglommer som en fabriksintegreret mulighed snarere end en eftermontering i marken.
Stregkode- og QR-kodesystemer indtager midtvejen - lavere infrastrukturomkostninger end RFID og mere holdbare end papiretiketter, når de udskrives på metalbelagt polyesterpapir med UV-stabil blæk. En håndholdt scanner knyttet til en tablet eller mobil WMS-terminal tillader placeringsbekræftelse før skuffeudvidelse, hvilket reducerer risikoen for at hente den forkerte form i et anlæg, hvor der opbevares flere lignende værktøjssæt.
Skuffe-type formstativsystemer, især dem, der er konfigureret til flere lag af tunge forme, genererer gulvbelastningskoncentrationer, der ofte overstiger, hvad standard lagergulvplader kan understøtte uden teknisk indgriben. Et to-lags formstativ, der opbevarer 3.000 kg forme i hver af seks skuffer pr. bås, bærer en potentiel total belastning på 36.000 kg - ikke inklusive rackstrukturens vægt - fordelt på fire fodspor på grundpladen. Gulvtrykket under hver bundplade kan overstige 80-100 tons pr. kvadratmeter, hvis bundpladerne er små, og betonpladen er tynd.
Det første trin i enhver planlægningsproces for installation af formstativ er at opnå konstruktionsingeniørens gulvbelastningscertificering for installationsområdet - ikke bygningens generiske gulvkapacitetsspecifikation, som typisk er en nominel ensartet fordelt belastning, der ikke afspejler punktbelastningsadfærd. Punktbelastninger under stativbundplader opfører sig anderledes end fordelte belastninger med hensyn til stanseforskydningsspænding i pladen, og ældre lagergulve designet til 5 tons pr. kvadratmeter fordelt belastning kan være sårbare over for stansesvigt under en koncentreret bundpladebelastning på 20 tons, selvom den samlede vægt er inden for den fordelte kapacitet.
Hvor gulvkapaciteten er marginal, omfatter de praktiske løsninger:
Korrosion af formoverflader under opbevaring er en af de mest kostbare og forebyggelige former for værktøjsskader i produktionsfaciliteter, men det tilskrives ofte udelukkende utilstrækkelig påføring af korrosionsinhibitorer frem for at blive undersøgt som et lagermiljøproblem. Skuffe-type formstativ-design påvirker mikromiljøet omkring lagrede forme på måder, der enten accelererer eller forsinker overfladeoxidation, uafhængigt af hvilken rusthæmmende forbindelse der påføres formoverfladen før opbevaring.
Kondens er den primære korrosionsdriver i de fleste formopbevaringsmiljøer. Forme med stor termisk masse - især store trykstøbeværktøjer lagret efter varme produktionscyklusser - afkøles langsomt og passerer gennem den omgivende lufts dugpunkt, når deres overfladetemperatur falder. Hvis luften omkring formen i en lukket eller halvlukket skuffe har begrænset cirkulation, kondenserer fugt på formens overflade og forbliver i kontakt i længere perioder. Stativdesign med lukkede skuffehuse - solide sidepaneler og topdæksler - skaber stillestående luftlommer, der forværrer denne effekt sammenlignet med stativer med åben ramme, der tillader omgivende luftcirkulation omkring opbevarede forme.
Praktiske designfunktioner, der reducerer korrosionsrisikoen ved opbevaring af skuffetype omfatter:
Hvad reoldesign ikke kan kompensere for, er utilstrækkelig overfladebehandling før opbevaring. Dampfasekorrosionsinhibitor (VCI) filmindpakning, rustforebyggende olie påført alle umalede overflader og forseglet skillelinjebeskyttelse forbliver det primære forsvar mod skimmelkorrosion under opbevaring. Stativets bidrag er at skabe betingelser, hvor disse behandlinger kan fungere effektivt - hvilket betyder at minimere kondensering, forurening og sammenlagt fugtkontakttid i stedet for blot at give et tørt gulv for formen at sidde på.
Skuffeforlængervandring er en specifikationsparameter, der ofte indstilles til et rundt tal - 600 mm, 800 mm eller fuld forlængelse - uden en systematisk analyse af den faktiske kørselsafstand, der kræves for sikker løft og håndtering af forme i det specifikke anlæg. Underspecificeret rejseafstand er en almindelig kilde til håndteringsbesvær og risiko for skade; overspecificeret kørselsafstand øger udkragningsmomentet på styresystemet og kan overstige stativets strukturelle kapacitet for en given formvægt.
Den mindste nødvendige skuffekørselsafstand bestemmes af formens geometri, den anvendte type løfteudstyr og den ledige plads foran stativet. Den styrende beregning involverer tre variable:
En systematisk tilgang er at udarbejde en skaleret tegning af den fuldt udstrakte skuffe med formen på plads, overlejre krankrogens tilgangsgeometri og ganggrænsen og verificere, at løfteafstande og krav til gangudgang begge er opfyldt ved den valgte rejseafstand. Denne tegneøvelse tager mindre end en time og eliminerer den mest almindelige post-installation klager over skuffe-type støbeholdere - at skuffen ikke strækker sig langt nok til sikker kran indgreb med værktøjet.
Vores professionelle team
Er klar til at støtte dig.


 Producenter af lagerreoler