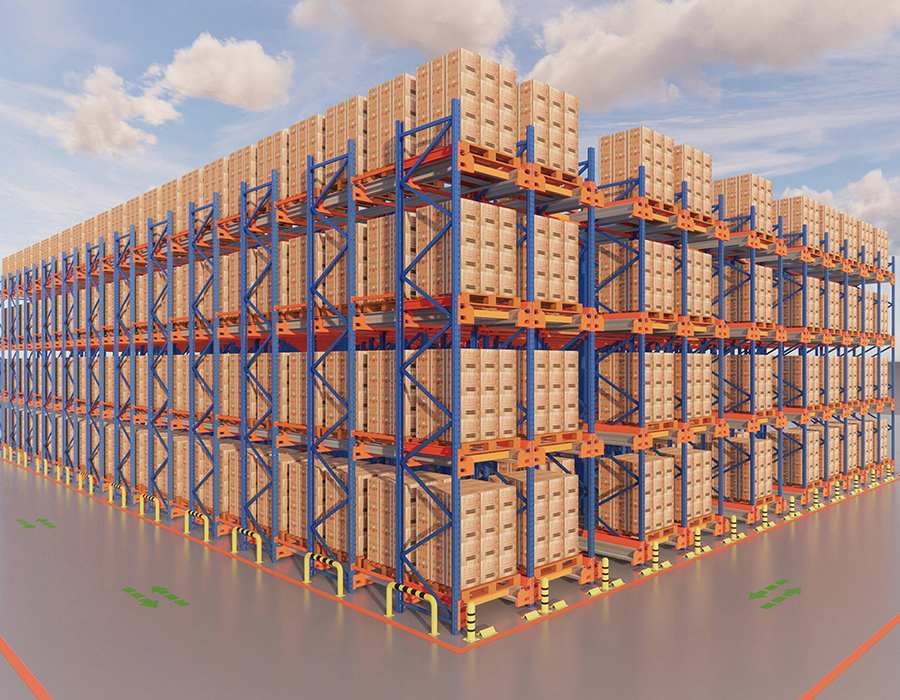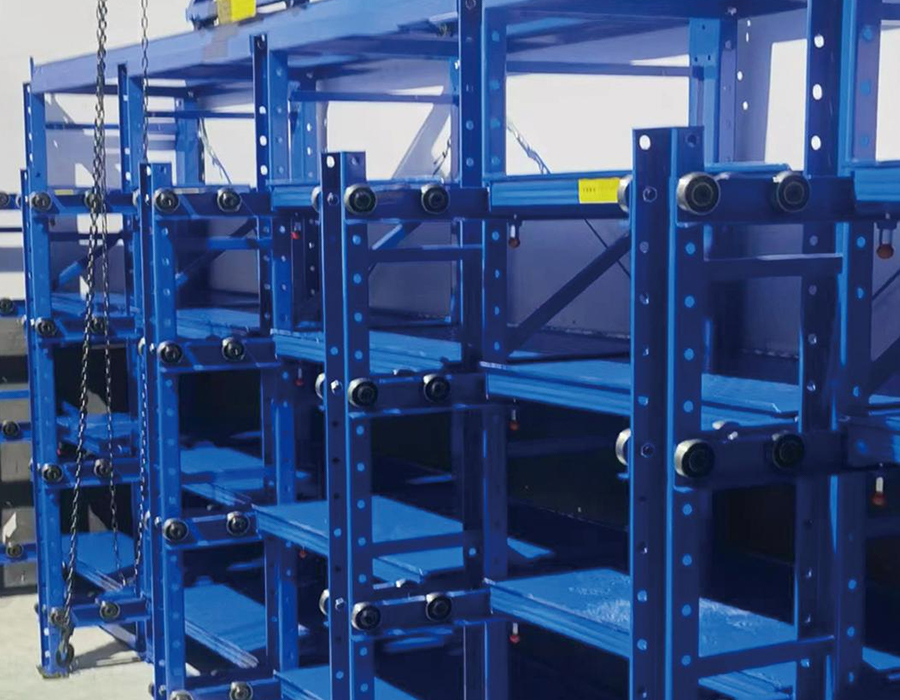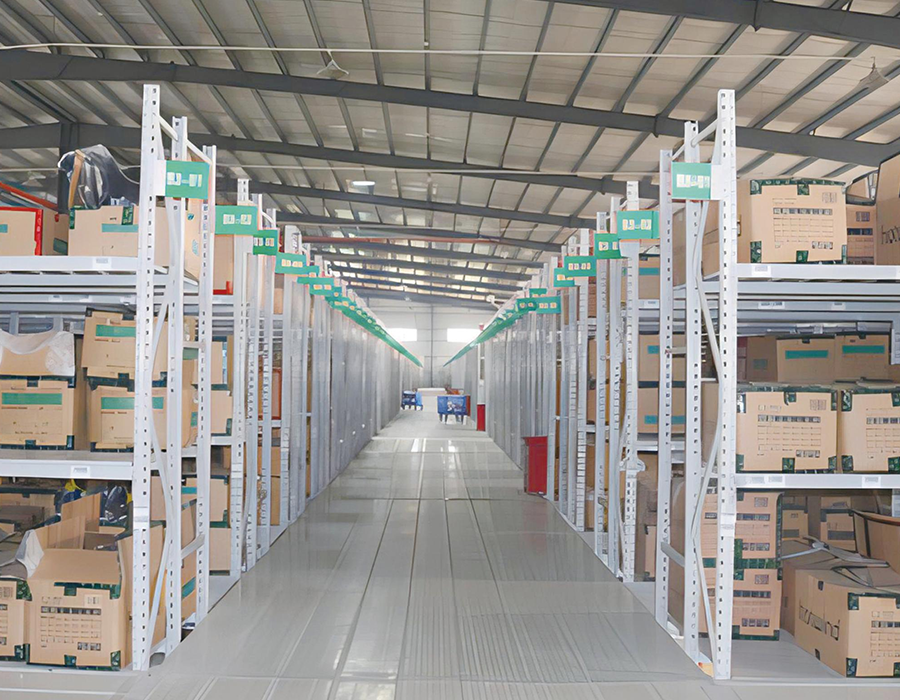
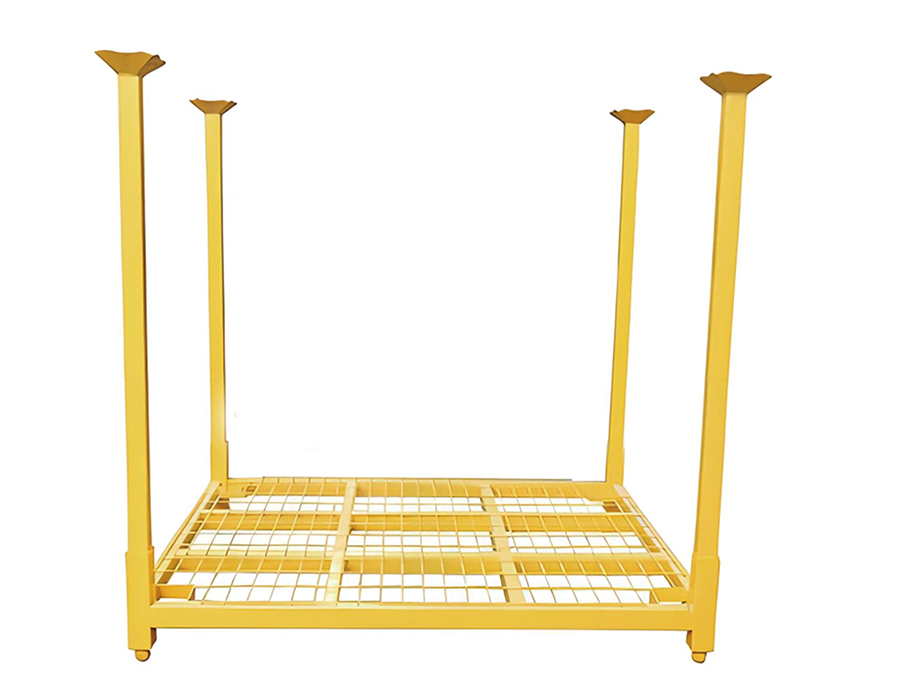
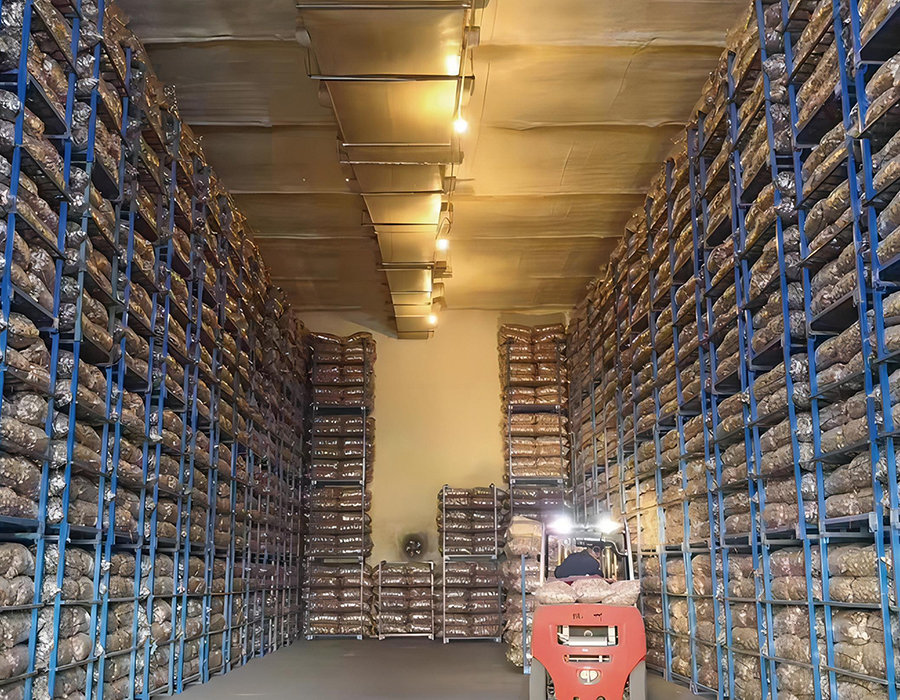
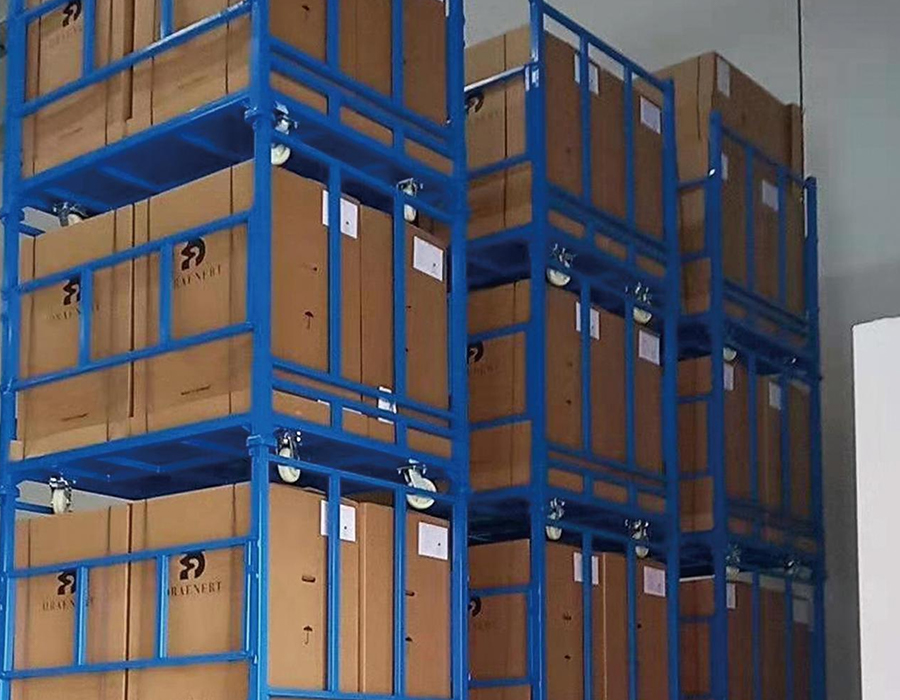
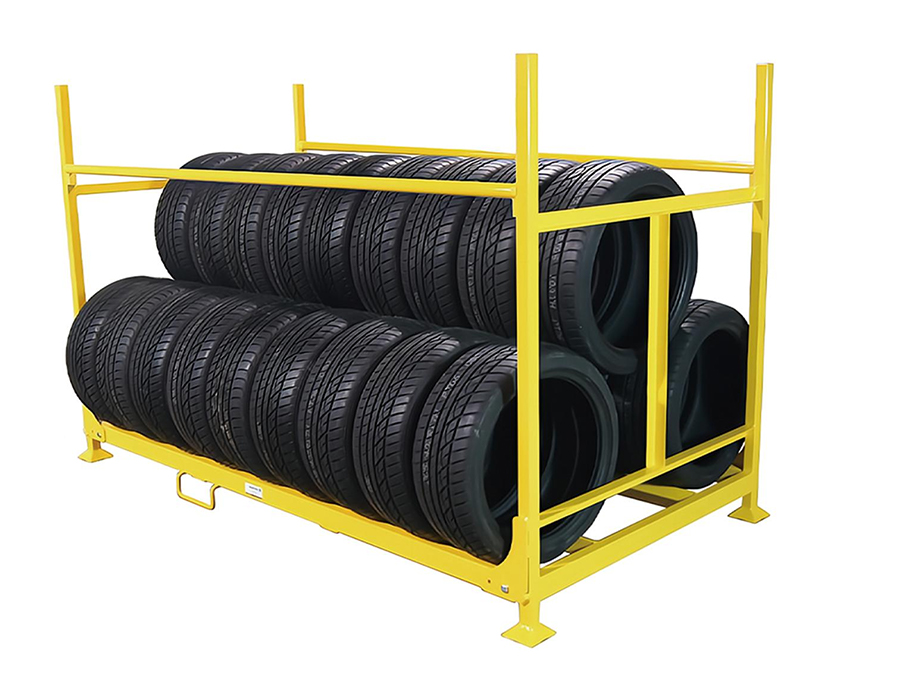
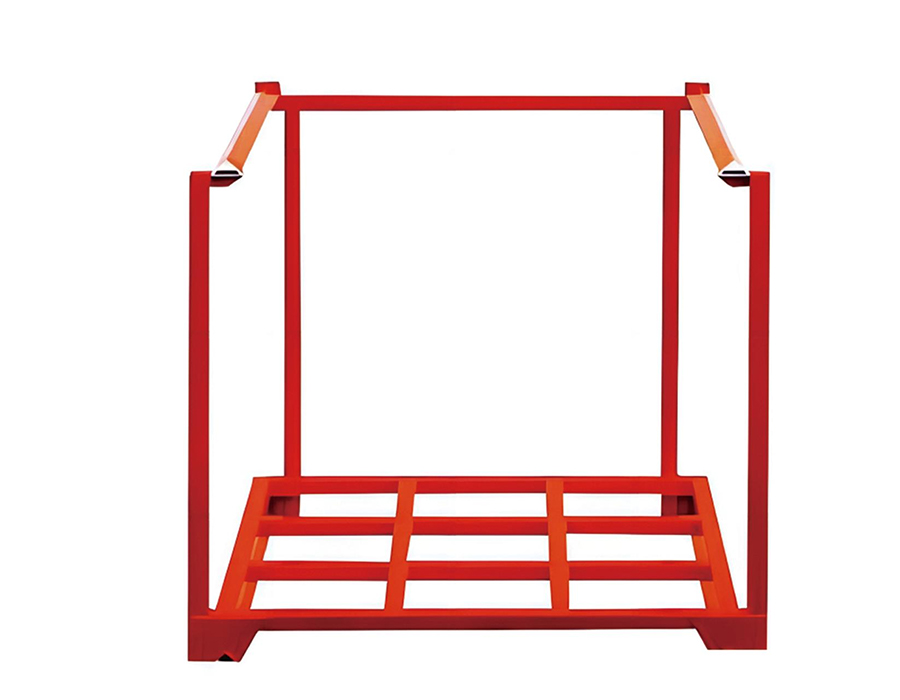
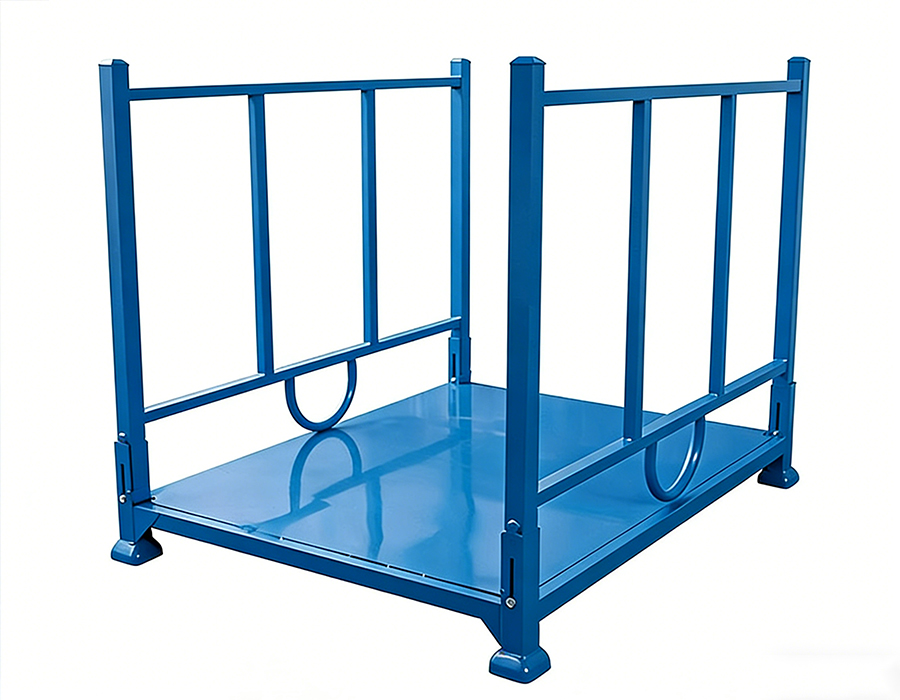
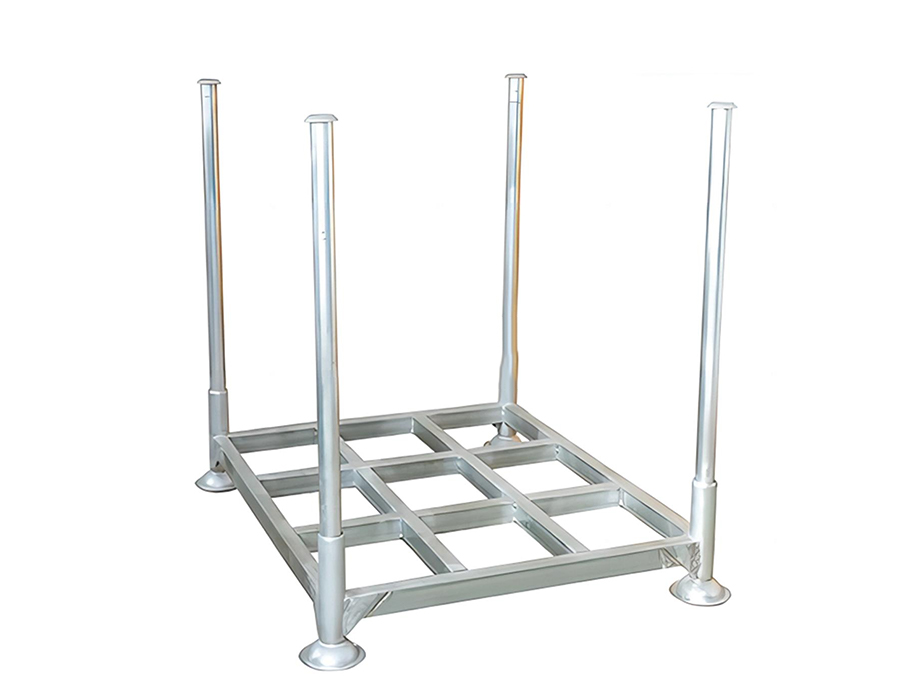
Stabelbare stativer er enhedslagringssystemer designet til gaffeltruckdrift og lodret stabling i flere lag, tilgængelige i køleopbevaring, fast, foldbar, post-pallet og omvendt gitterkonfigurationer for at opfylde de forskellige krav i forskellige opbevaringsmiljøer og produkttyper.
Alle varianter er fremstillet af højstyrkestål for strukturel integritet og stabil flerlags stablingsydelse. Køleopbevaringsmodeller er behandlet efter specialiserede anti-korrosionsstandarder for pålidelig langsigtet ydeevne i miljøer med lav temperatur og høj luftfugtighed; foldbare og post-type modeller reducerer til en brøkdel af deres læssede volumen, når de er tomme, hvilket giver betydelige besparelser på retur-transport logistikomkostninger.
Produktdesign balancerer godssynlighed med nem adgang — dækvarianter med åbent net tillader visuel lagerkontrol uden at flytte varer; foldemekanismer og stolpeforbindelser er valideret gennem cyklisk holdbarhedstest for langsigtet pålidelighed og lav vedligeholdelsesomkostning.
Udbredt i fødevarekølekædelogistik, fremstilling af råmaterialeopbevaring, bilkomponenter, udendørs havneværfter og forsyningskæder med lukket kredsløb - en fleksibel, effektiv løsning til at øge lagertætheden pr. kvadratmeter og reducere de samlede lager- og logistikomkostninger.
Forestil dig et lager i slutningen af en vagt: paller med færdigvarer venter i modtagepladsen,...
Læs mereNår en gaffeltruck taber en hel palle ned på en reolbjælke, får strukturen mere end statisk væ...
Læs mereAnhui Huijian Intelligent Equipment Co., Ltd. bød for nylig velkommen til en delegation af repræs...
Læs mereHvorfor formstativ er et kerneværktøj til arbejdsflow I ethvert produktionsmiljø, der er...
Læs mereHvad er Light-Duty Boltless Reoler? Lette boltløse reoler er en type opbevaringsreol des...
Læs mereStablemekanismen i lagerstabelreoler — hvor hjørnestolperne på et øvre stativsæde ind i kravefatninger eller modtagerskåle på det nederste stativ – fremstår mekanisk ligetil, men geometrien af denne forbindelse styrer både den laterale stabilitet af den stablede søjle og det praktiske maksimale antal etager, der sikkert kan opnås under belastning. Dybden af stolpeindgrebet i kravefatningen er den mest kritiske dimension: Utilstrækkelig indgrebsdybde gør det muligt for det øverste stativ at vippe under excentrisk belastning, mens overdreven stolpehøjde over kraven kan forårsage efterknækning, før kraven giver sideværts begrænsning.
De fleste standardkonstruktioner af metalstabelreoler bruger en stolpeindgrebsdybde på 50-80 mm, hvilket giver tilstrækkelig sideværts begrænsning til to- eller tre-lags stabling under ensartet fordelt belastning. Men når belastninger placeres ude af midten - en almindelig hændelse, når uregelmæssigt formede dele, lange stanglager eller delvist fyldte beholdere opbevares - genererer den excentriske belastning et vippemoment, som kraveforbindelsen skal modstå. Ved tre eller fire niveauers højde multiplicerer momentarmen fra belastningsexcentriciteten til den laveste kraveforbindelse sidekraften ved bunden med antallet af niveauhøjder, hvilket betyder, at en excentricitet, der er strukturelt inkonsekvent på et niveau, kan blive et stabilitetsproblem ved fire etager med samme belastning.
Det styrende designtjek for flerlags lagerstabelsøjler er ikke aksial kompressionskapacitet - stålstolperne er næsten altid tilstrækkelige i ren kompression - men den kombinerede aksiale-plus-bøjning interaktion ved kraveindgrebspunktet, hvor stolpen samtidig komprimeres af vægten over og bøjes af den laterale tilbageholdelsesreaktion fra kraven. Producenter, der vurderer deres stabelreoler alene efter statisk aksial belastning uden at angive en excentricitetsantagelse eller et maksimalt niveau for en given belastning, leverer ufuldstændige specifikationer. Købere, der betjener stakreoler på tre niveauer eller derover, bør anmode om de kombinerede belastningsinteraktionsdata, ikke kun belastningsvurderingen pr. rack.
De lodrette hjørnestolper af lagerstabel i metal er produceret i flere tværsnitsprofiler, og valget mellem dem påvirker ikke kun den strukturelle ydeevne, men også kravepasformens konsistens, modstandsdygtighed over for overfladeskader og letheden ved reparation efter stød. De tre mest almindelige stolpeprofiler er rundrør, firkantrør og vinkelsektion, hver med særskilte egenskaber, der gør dem mere eller mindre velegnede afhængigt af driftsmiljøet.
| Post profil | Strukturel effektivitet | Krave Fit Konsistens | Påvirkningsskadeadfærd | Typisk anvendelse |
| Rundt rør | Høj — lige styrke i alle retninger | Fremragende — cirkulær fatning er selvcentrerende | Bukker lokalt uden globalt snittab | Kraftig, høj-tier stabling |
| Firkantet rør | God — orienteringsafhængig | God - hjørnejustering påkrævet | Hjørneskader reducerer sektionen betydeligt | Medium pligt, standard lagerbrug |
| Vinkelsektion | Moderat — åben sektion, der er modtagelig for vridning | Moderat — tilpasningsfølsom | Bendeformation almindelig under sidekollision | Let betjening, sjælden håndtering |
Runde rørstolper har en strukturel fordel, som ofte undervurderes: deres polære inertimoment er ens i alle laterale retninger, hvilket betyder, at de modstår bøjning lige meget, uanset om den laterale belastning kommer forfra, fra siden eller diagonalt. Dette er især vigtigt i stable rack-applikationer, hvor retningen af potentiel tipbelastning er uforudsigelig - en gaffeltruck, der skubber en stablet søjle fra enhver vinkel, møder den samme modstand uanset tilgangsretning. Firkantede rørstolper, derimod, har højere bøjningsmodstand omkring deres tyngdepunktakser på linje med rørfladerne, men lavere modstand omkring den diagonale akse - den retning, der oftest belastes under et skrå gaffeltruckstød. Til tungt arbejde lagerstabelreoler i stål opererer i travle gaffeltruck-miljøer, runde rørsstolper overgår konsekvent firkantede rør med hensyn til slagoverlevelse på trods af lignende eller lavere vægtykkelse.
Dækket - den vandrette bærende platform i et lagerstabelreol - er fremstillet i flere konfigurationer, der har direkte konsekvenser for produktstabilitet, lastfordeling på tværs af dækstrukturen og det praktiske ved at læsse og losse forskellige produkttyper. Valg af den forkerte dækkonfiguration for det lagrede produkt er en hyppig årsag til produktskade, håndteringsbesvær og for tidlig dækslid, som kan undgås med en mere bevidst specifikationsproces.
Svejste trådnetdæk giver ventilation og udsyn gennem dækkets overflade, hvilket gør dem egnede til opbevarede produkter, der nyder godt af luftstrøm - bildele, der udsættes for kondens, fødevaregodkendte beholdere, der kræver inspektion uden at afstabling, og komponenter, der skal være synlige for lagerbekræftelse uden at åbne stativet. Begrænsningen af trådnet er, at den bærende kapacitet pr. arealenhed er lavere end massiv plade ved tilsvarende materialevægt, og maskeåbninger kan hænge fast i udragende fastgørelseselementer, kabelbindere eller uregelmæssig emballage, hvilket forårsager skade under glidning eller slæbning af byrder hen over overfladen. Nettrådsdiameter og åbningsstørrelse skal matches til den mindste komponent eller emballageelement, der sandsynligvis vil blive placeret på dækket - en 50 mm × 50 mm maskeåbning er for stor til stativer, der opbevarer dele i små kasser, der delvist kan trænge ind i nettet under deres egen vægt.
Massive pladedæk, typisk 3-6 mm koldvalset eller varmvalset stål, giver en kontinuerlig bæreflade, der fordeler koncentrerede belastninger fra produkter med uregelmæssig bund mere effektivt end net. De er det korrekte valg til opbevaring af produkter med små bundaftryk - cylindriske beholdere, formede støbegods eller ethvert produkt, der kun vil hvile på en eller to masketråde i stedet for at spænde hen over maskenettet. Den praktiske begrænsning er vægten: et 1.200 mm × 1.000 mm massivt pladedæk med 5 mm tykkelse tilføjer ca. 47 kg til den tomme reolvægt, som akkumuleres hurtigt i en flåde af lagerstålstabelreoler, der håndteres og omplaceres hyppigt.
Korrugerede eller ribbede ståldæk giver en strukturel effektivitetsfordel - den profilerede sektion giver betydeligt højere bøjningsmodstand end flad plade ved samme materialetykkelse, hvilket gør det muligt at øge dækspændingskapaciteten uden en proportional stigning i egenvægt. Overfladekanterne giver også en grad af sideværts begrænsning for fladbundede produkter, hvilket reducerer glidning under håndtering. Begrænsningen er rengøring: produktrester, smøremiddel og partikelforurening akkumuleres i dækriller og er vanskelige at rydde grundigt, hvilket gør bølgedæk uegnede i fødevarekontakt eller farmaceutisk regulerede opbevaringsmiljøer, hvor overfladehygiejne skal kunne verificeres.
Tomme metalstabelreoler i lager udgør en betydelig pladshåndteringsudfordring i faciliteter, hvor rackudnyttelsen svinger med produktions- eller lagercyklusser. En fuld produktionskørsel kan kræve 500 stativer i aktiv brug samtidigt; mellem kørsler skal disse stativer opbevares uden at optage plads, der er nødvendig for andre operationer. Indlejring - at sammenklappe stativet til en kompakt konfiguration, der gør det muligt at opbevare flere tomme stativer i fodsporet af én - er den primære løsning, men indlejringsforholdet og den mekanisme, hvormed indlejring opnås, varierer betydeligt mellem stativdesignerne og påvirker driftseffektiviteten på måder, der rækker langt ud over beregningen af lagerplads.
Indlejringsforholdet beskriver, hvor mange sammenklappede tomme stativer, der optager den lodrette plads på et fyldt stativ. Et indlejringsforhold på 4:1 betyder, at fire tomme stativer stables i højden af et fyldt stativ, hvilket reducerer behovet for tom lagerplads til 25 % af den aktive lagerplads. Opnåelse af høje indlejringsforhold kræver, at stativets hjørnestolpehøjde over dækkets overflade, når det er sammenklappet, minimeres - i praksis betyder det, at stolperne enten skal foldes ned, løsnes eller falde under dækkets niveau under indlejring. Foldestolpe-design opnår de højeste indlejringsforhold (ofte 5:1 eller 6:1), men introducerer mekanisk kompleksitet ved hængselspunkterne, som er sårbare over for beskadigelse i hårdhændede miljøer og kræver inspektion før hver brug for at verificere, at stolpelåsene er helt i indgreb.
Reoler med faste stolper med konisk stolpegeometri - hvor den øvre del af hver stolpe er lidt mindre i diameter end den nedre, hvilket gør det muligt for stolper på et øvre tomt stativ at glide længere inde i kravefatningerne på det nederste stativ end under belastet drift - opnå indlejringsforhold på 3:1 til 4:1 uden mekaniske foldekomponenter. Denne enkelhed i designet reducerer vedligeholdelseskravene og eliminerer fejltilstanden ved en ulåst fold, der resulterer i efterkollaps under lastning. Afvejningen er et lavere indlejringsforhold end foldedesign og en indlejringsoperation, der kræver omhyggelig lodret justering under stabling, hvilket forsinker indlejringsprocessen i tom stativkonsolidering med stort volumen.
Hos Huijian er vores lagerserie af metalstabelreoler konstrueret på tværs af flere indlejringskonfigurationer, med stolpegeometri og kravedimensioner udviklet gennem vores interne R&D-center for at optimere indlejringsforholdet for hver belastningsklasse – hvilket sikrer, at tom stativopbevaring bruger det mindst mulige gulvplads uden at ofre den strukturelle pålidelighed af konstruktionsstabiliteten af efterbelastningsstabiliteten.
Stållagerreoler i stål, der bruges i udendørs opstillingsområder, logistikfaciliteter ved havet, fødevareforarbejdningsmiljøer eller kemiske lagre står over for korrosionsudfordringer, som standard pulverlakering alene ikke kan løse pålideligt over en flerårig levetid. Forståelse af hierarkiet af tilgængelige overfladebehandlinger og de forhold, der styrer deres valg, er afgørende for at specificere stakreoler, der vil bevare den strukturelle integritet og udseende gennem den påkrævede serviceperiode uden at kræve for tidlig overmaling eller udskiftning.
Overfladebehandlingers korrosionsbeskyttelsesevne sammenlignes typisk ved brug af saltspraytesttimer i henhold til ISO 9227, som accelererer korrosionsmiljøet for at muliggøre sammenligning i en testtidsramme. Typiske ydeevnebenchmarks for behandlinger af stablet er som følger:
For stabelreoler, der skifter mellem indendørs opbevaring og udendørs opstilling - et almindeligt driftsmønster i forsyningskæder til biler og byggematerialer - repræsenterer dobbeltlags epoxy-polyester-systemet den mest praktiske specifikation: en meningsfuldt bedre korrosionsbestandighed end standard pulverlakering, til en omkostningspræmie på 25-35 %, og fuldt repareres med kompatible felt-påførte belægninger.
Den nominelle kapacitet af et lagerstabelreol er beregnet ud fra den antagelse, at lasten er ensartet fordelt over dæksfladen, og at lastens tyngdepunkt er placeret i reolens geometriske centrum. I praksis bliver begge antagelser overtrådt rutinemæssigt - og de strukturelle konsekvenser af uensartet belastning i stablede stativkonfigurationer er mere alvorlige, end de ville være for den samme lastexcentricitet i et enkelt, gulvstående stativ, fordi excentriciteten forstærkes gennem den stablede søjlehøjde.
Overvej et stativ fyldt med stålspoler eller cylindriske komponenter, der ruller til den ene side af dækket under placering - ikke usædvanligt, når dæk er lidt ujævne, eller når produkter sættes ned fra en vinkel. En 200 mm forskydning af en 1.000 kg belastning fra dækkets midterlinje genererer et vippemoment på 200 kg·m på dæksniveau. I en enkelt-lags konfiguration modstås dette moment af kraveforbindelsen i bunden og af gaffeltrucklommens geometri. I en tre-lags stak skaber den samme 200 mm excentricitet i det øverste lag en kumulativ lateral kraft ved bunden, der er tre gange større, og den stabiliserende basebredde af stativsøjlen - afstanden mellem de yderste kraveindgrebspunkter - er muligvis ikke steget proportionalt. Det praktiske resultat er, at læsningspraksis, der er visuelt acceptabel og strukturelt sikker i enkeltlagsbrug, kan skabe ægte ustabilitetsrisiko ved flerlagsstabling.
Faciliteter, der betjener lagerstålstabelreoler i høje konfigurationer, bør implementere eksplicitte læsseprotokoller, der adresserer centreringsdisciplin i stedet for at stole på, at operatører intuitivt forstår stabilitetsimplikationerne af off-center læsning i højden. Praktiske protokolelementer omfatter malede eller svejsede centerlinjemarkører på dæksoverfladen, maksimalt tilladte overhængsmarkører ved dækkanter og en klar maksimal excentricitetsgrænse udtrykt i millimeter snarere end en generisk instruktion om at "indlæse centralt" - et udtryk, der fortolkes forskelligt af forskellige operatører.
Gaffeltruckens indgangslommer på basisrammen af et lagerstabels metalstabel er grænsefladepunktet mellem stativsystemet og hvert stykke materialehåndteringsudstyr i anlægget - alligevel behandles deres design ofte som en dimensionel eftertanke snarere end en konstrueret komponent med sine egne funktionelle krav. Lommebredde, dybde, indgangsgeometri og den strukturelle forbindelse mellem lommerøret og bundrammen har alle målbare effekter på håndteringscyklustid, skader på stativet og konsistensen af gaffelindgreb på tværs af en blandet flåde af gaffeltrucks.
Gaffellommens indgangsbredde er typisk angivet til enten 160 mm eller 185 mm, svarende til de to mest almindelige standardgaffelbredder i brug på tværs af flåder af modvægt og reachtruck. En lommebredde på 160 mm accepterer 150 mm standardgafler med 5 mm frigang pr. side – tilstrækkeligt til justeret indstigning, men giver ingen tolerance for sidegaffelpositioneringsfejl eller for den lille breddevariation mellem gaffelpar med samme nominelle specifikation. Forøgelse af lommebredden til 185 mm tilføjer 12,5 mm frigang pr. side, hvilket på en meningsfuld måde reducerer den præcision, der kræves til indstigning af gaffel og reducerer frekvensen af lomme-læbestød fra forkert indstigning med 50-70 % i faciliteter med blandede gaffeltruckflåder. Den strukturelle straf for den bredere lomme er ubetydelig; den driftsmæssige fordel ved reduceret reolskader er betydelig.
Lommeindgangsfasgeometri - den vinkel, hvorved lommeindgangen skæres eller dannes - påvirker, hvordan gaffelspidsen kommer i kontakt med lommen under indstigning. En firkantet lommeåbning uden affasning koncentrerer slagkraften fra en forkert justeret gaffel til et enkelt punkt ved lommelæbens hjørne, hvilket forårsager progressiv deformation og rivning af lommerørets væg. En 30-45 graders affasning på ydersiden af lommeindgangen fordeler slagkraften over en længere kontaktlinje og afbøjer gaffelspidsen ind i lommen i stedet for ind i rørvæggen. Denne enkle fremstillingsdetalje forlænger levetiden for lommer med høj brug i travle gaffeltruckmiljøer med en faktor på to til tre uden stigning i materialeomkostninger - det kræver kun en sekundær formnings- eller skæreoperation ved lommeindgangen under fremstillingen.
Vores lagerstålstabelreoler fremstilles på tværs af seks dedikerede produktionslinjer på vores 58.000 kvadratmeter store Guangde-facilitet, hvor lommeindgangsgeometri er standardiseret med fulde affasningsprofiler som en produktionsstandard - ikke en opgraderingsmulighed - fordi den langsigtede reduktion i markskader fra denne detalje mere end retfærdiggør det yderligere fabrikationstrin i skala.
En lagerstabelflåde i aktiv industriel brug er et afskrivningsaktiv, der akkumulerer skader gennem håndtering af påvirkninger, overbelastningshændelser og miljøeksponering i løbet af dets levetid. I modsætning til faste reolsystemer, hvor skader er synlige på et defineret sted, rejser stablereoler mellem faciliteter, kunder og produktionsområder - og fordeler skadehændelser på tværs af flåden på måder, der gør tilstandssporing vanskelig uden en systematisk ledelsestilgang. Faciliteter, der betjener flåder på mere end 50 stativer, der mangler formelle sporings- og inspektionsprotokoller, opdager rutinemæssigt kun en betydelig del af deres flåde i en tilstand under standard, når en håndteringshændelse eller revision fremtvinger en fysisk gennemgang.
Et effektivt stack rack flådestyringssystem imødekommer tre forskellige operationelle krav: individuel rack-identifikation, periodisk tilstandsinspektion og pensionsbeslutningskriterier. Individuel identifikation kræver, at hvert rack bærer en unik identifikator - enten et stemplet metalmærke, en lasermærket kode på basisrammen eller en indlejret RFID-chip - der forbinder det fysiske rack til en vedligeholdelsespost i et sporingssystem. Stregkodeetiketter er den mindst holdbare mulighed i industrielle rackmiljøer; de delaminerer under gentagen rengøring, gaffelkontakt og udendørs UV-eksponering inden for 12-24 måneder. Stemplede eller lasermærkede identifikatorer på selve stålkonstruktionen er permanente og bør specificeres som standard på enhver rackflåde beregnet til flerårig service.
Inspektionskriterier for lagerreoler af metalstabel bør tilpasses til de specifikke skadestilstande, der er relevante for hver stativtype og driftsmiljø, men en basisinspektionsprotokol bør behandle følgende forhold med definerede intervaller:
Pensionskriterier bør udtrykkes som specifikke målbare tærskler snarere end subjektive tilstandsbeskrivelser. En rack pensionering politik, der siger "gå på pension, når væsentligt beskadiget" producerer inkonsekvente beslutninger mellem inspektører; en, der siger "træk tilbage, når stolpebuen overstiger 5 mm pr. 500 mm, når kraveholderen ikke kan opnå minimum 40 mm stolpeindgreb, eller når en svejserevne overstiger 10 mm i længden" producerer konsistente, kontrollerbare beslutninger, der kan anvendes ensartet på tværs af en stor flåde af personale med grundlæggende uddannelse.
Vores professionelle team
Er klar til at støtte dig.


 Producenter af lagerreoler